
Linie profesională de acoperire prin pulverizare special concepută pentru carcasa motoarelor, aplicabilă diferitelor tipuri de carcasă de motor (carcasa motorului vehiculului electric, carcasa moto...
See Details
Yueze Environmental Protection oferă soluții unice de tratare a suprafețelor industriale, cu tehnologie profesională și măiestrie fină.
 Obțineți întrebări
2026-07-02
Un complet linie de producție de acoperire este construit din patru grupuri de echipamente de bază care lucrează în succesiune: a sistem de pretratare care curata si pregateste suprafata, an sistem de aplicare care aplică materialul de acoperire, a cuptor de întărire care întărește finisajul și a sistem de transport și control care mută automat piesele prin fiecare etapă. Dincolo de aceste patru grupuri, majoritatea liniilor includ și un sistem de recuperare a pulberii sau a vopselei, o secțiune de răcire, echipamente de ventilație și evacuare și puncte de inspecție a calității poziționate de-a lungul liniei.
Înțelegerea din ce este fiecare bucată linie de producție de acoperire equipment de fapt, mai degrabă decât să trateze linia ca o singură cutie neagră, face mult mai ușor să planificați un aspect al unei instalații, să estimați debitul, un buget pentru utilități sau să depanați o problemă de calitate atunci când apare într-o anumită etapă, mai degrabă decât în alta. Secțiunile de mai jos defalcă fiecare grup de echipamente în detaliu, împreună cu factorii practici care afectează modul în care ar trebui să fie configurată o linie.
Aderența acoperirii depinde aproape în întregime de cât de curată și pregătită chimic este suprafața înainte ca materialul de acoperire să o atingă vreodată. Acesta este motivul pentru care secțiunea de pretratare este de obicei cea mai lungă secțiune fizică a liniei, reprezentând adesea o parte semnificativă din lungimea totală a liniei, chiar dacă nu produce un finisaj vizibil de la sine.
Aceasta este etapa pe care o imaginează cei mai mulți oameni când se gândesc la o linie de acoperire, dar echipamentul specific implicat depinde în mare măsură de tipul de material de acoperire utilizat și de cât de consistentă este geometria piesei de la o piesă la alta.
Liniile de vopsire cu pulbere folosesc pistoale de pulverizare electrostatice care încarcă particulele de pulbere astfel încât acestea să fie atrase de piesa de prelucrat împământat, împreună cu o cabină de pulverizare pentru a conține suprastropirea și un sistem de recuperare a pulberii care captează și reciclează pulberea neutilizată pentru reutilizare. Sistemele de recuperare sunt un factor major în controlul costurilor materialelor, deoarece un sistem bine întreținut poate recupera o mare parte din pulbere pulverizată în exces pentru reaplicare, mai degrabă decât tratarea acesteia ca deșeu.
Liniile de acoperire lichidă se bazează în schimb pe pistoale de pulverizare sau rezervoare de scufundare, asociate cu o cabină de pulverizare ventilată, concepută pentru a gestiona în siguranță vaporii de solvenți și suprastropirea. Liniile de lichid au nevoie de obicei de o capacitate de evacuare suplimentară în comparație cu liniile de pulbere, deoarece acoperirile pe bază de solvenți eliberează compuși volatili în timpul aplicării, care trebuie extrași și tratați în siguranță.
Multe linii adaugă un sistem de pistol de pulverizare alternativ care mișcă pistoalele pe verticală sau orizontală, sincronizat cu viteza transportorului, producând o grosime de acoperire mai uniformă decât pulverizarea manuală, în special pe piesele cu forme consistente, repetate. Operațiunile cu volum mai mare adaugă uneori brațe de pulverizare robotizate programate pentru geometrii specifice ale pieselor, ceea ce îmbunătățește repetabilitatea, dar necesită mai mult timp de configurare atunci când designul pieselor se schimbă frecvent.
Odată ce materialul de acoperire este aplicat, acesta trebuie să fie întărit sau uscat la căldură controlată pentru a forma un finisaj durabil, lipit. Această etapă include de obicei un cuptor de întărire în stil tunel cu zone de temperatură definite, deoarece acoperirile cu pulbere necesită în general temperaturi susținute în intervalul de 180°C până la 200°C pentru un timp stabilit de menținere pentru a se reticula complet și a se întări.
Cuptoarele de întărire sunt în mod obișnuit încălzite cu gaz, elemente electrice sau panouri cu infraroșu, iar liniile mai mari împart adesea cuptorul în mai multe zone, astfel încât temperatura să poată fi crescută treptat, mai degrabă decât aplicată dintr-o dată, reducând riscul de defecte de suprafață pe substraturile sensibile la căldură. Calitatea izolației cuptorului și designul fluxului de aer afectează, de asemenea, în mod semnificativ eficiența energetică, deoarece pierderea de căldură prin panourile cuptorului prost etanșate este unul dintre cele mai mari costuri de operare curente pe o linie de acoperire.
Unele linii adaugă o zonă de evaporare între aplicare și întărire, permițând acoperirilor pe bază de solvenți să se evapore parțial înainte de a intra în cuptor, ceea ce reduce riscul de barbotare la suprafață cauzat de vaporii de solvent prinși care se extind sub căldură.
A linie de producție de acoperire funcționează doar ca un proces continuu datorită sistemelor sale de transport și control, care coordonează toate celelalte piese de echipament de-a lungul liniei.
Dincolo de cele patru etape principale ale procesului, sunt necesare mai multe sisteme de susținere pentru ca o linie de producție de acoperire să funcționeze în siguranță și constant pe perioade lungi de producție.
Tabelul de mai jos rezumă principalele grupuri de echipamente găsite pe o linie tipică de producție de acoperire și rolul specific pe care îl joacă fiecare.
| Secțiune de linie | Echipamente de bază | Funcția principală |
|---|---|---|
| Pretratament | Rezervoare de degresare și clătire, stație de fosfatare | Curățarea suprafețelor și pregătirea aderenței |
| Aplicație | Pistoale de pulverizare, cabina de pulverizare, sistem de recuperare | Aplicarea materialului de acoperire uniform pe suprafață |
| Vindecare | Cuptor de întărire tunel, zonă de evaporare | Întărirea acoperirii într-un finisaj durabil |
| Transport și control | Transportoare aeriană, cârlige, panou PLC | Mișcarea pieselor și coordonarea tuturor etapelor liniei |
| Sisteme suport | Evacuare, aer comprimat, instrumente de inspecție | Menținerea siguranței, a calității aerului și a consistenței finisajului |
Nu toate unitățile au nevoie de aceeași configurație a echipamentelor liniei de producție de acoperire, deoarece dimensiunea piesei, volumul de producție și tipul de acoperire formează configurația potrivită. Selectarea echipamentelor fără a lua în considerare aceste variabile duce adesea la blocaje la o etapă, în timp ce alte secțiuni ale liniei sunt subutilizate.

Linie profesională de acoperire prin pulverizare special concepută pentru carcasa motoarelor, aplicabilă diferitelor tipuri de carcasă de motor (carcasa motorului vehiculului electric, carcasa moto...
See Details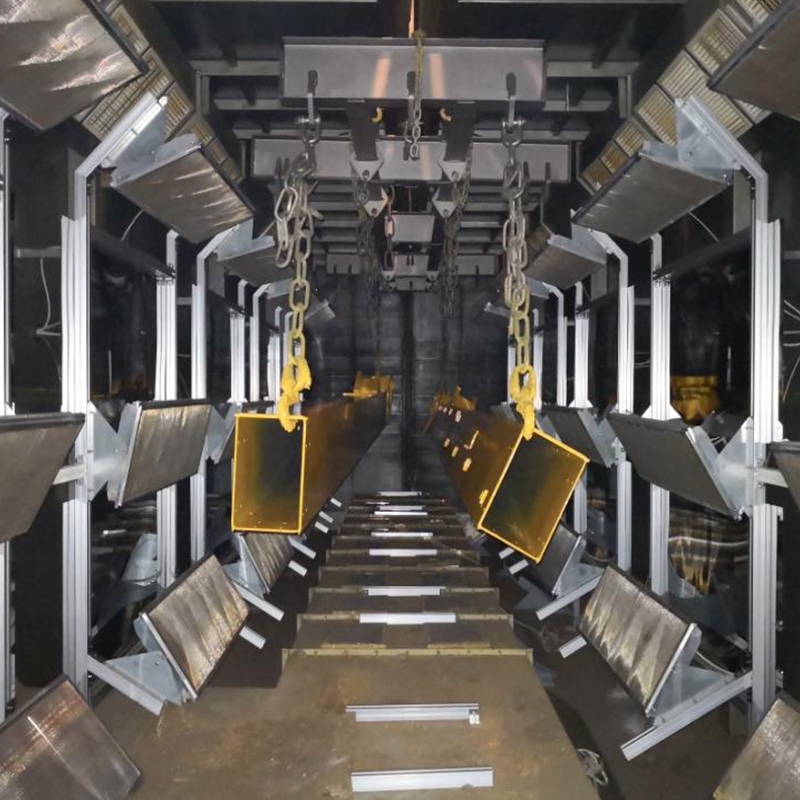
Linie profesională de acoperire prin pulverizare special concepută pentru fabricarea și recondiționarea roților auto, aplicabilă diferitelor tipuri de roți auto (roată de oțel, roată din aliaj de a...
See Details
Linie profesională de acoperire prin pulverizare special concepută pentru fabricarea și recondiționarea roților auto, aplicabilă diferitelor tipuri de roți auto (roată de oțel, roată din aliaj de a...
See Details
Linie profesională de acoperire prin pulverizare concepută pentru fabricarea și întreținerea motoarelor, aplicabilă diferitelor tipuri de motoare (motor pe benzină, motor diesel, motor pentru vehic...
See Details
Linie profesională de acoperire special concepută pentru piese turnate mari și piese de camioane grele, aplicabilă diverselor piese turnate mari (turnări de inginerie, piese turnate pentru echipame...
See Details
Linie profesională de acoperire prin electroforeză special concepută pentru vehicule electrice (EV), aplicabilă diferitelor tipuri de vehicule electrice (EV pentru pasageri, vehicul electric comerc...
See DetailsConstruiește-ți sistemul de acoperire industrial personalizat
Trimiteți-ne informațiile despre piesa de prelucrat, capacitatea de producție, procesul de acoperire, aspectul atelierului și cerințele de mediu. Yueze va ajuta la evaluarea proiectului dumneavoastră și la dezvoltarea unei soluții adecvate de acoperire, transport, uscare și tratare a mediului.
Meniul principal
Produse
Contactați-ne
Adresa companiei:
Nr. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, provincia Jiangsu
Trimite-ne un mesaj chiar acum!

Urmărește-ne: