
Folosit pe scară largă în piese metalice, cum ar fi feronerie, piese auto, mașini de inginerie, mobilier metalic, capace pentru cămine de artă, facilități municipale și componente de precizie, potr...
See Details
Yueze Environmental Protection oferă soluții unice de tratare a suprafețelor industriale, cu tehnologie profesională și măiestrie fină.
 Obțineți întrebări
2026-09-04
Treceți-vă mâna de-a lungul cadrului unui tractor bine întreținut sau a unui dulap electric în aer liber după ani de soare, ploaie și sare de drum: finisajul este încă neted, gros și încăpățânat intact. Această durabilitate vine rar din vopsea lichidă. Vine din acoperirea cu pulbere, iar răspunsul scurt la modul în care funcționează este următorul: unei pulberi uscate măcinate fin i se dă o încărcare electrostatică, partea metalică împămânțată trage particulele încărcate pe suprafața sa și în jurul marginilor sale, iar căldura cuptorului se topește și leagă chimic acea pulbere într-un singur film dur și continuu. Nu există solvent care să se evapore, nici picături care să se lase, iar grosimea este construită într-o singură trecere.
Ghidul de mai jos prezintă chimia din interiorul pulberii, fizica care o face să se lipească, cele trei etape ale procesului, cum se compară pulberea cu vopseaua lichidă și echipamentul de care are nevoie o linie completă pentru a face toate acestea în mod fiabil, schimb după schimb.
Acoperirea cu pulbere nu este pur și simplu vopsea cu lichidul îndepărtat; este o formulare construită pentru o metodă diferită de aplicare. Înainte de a fi măcinat în pulbere, materialul este un amestec de patru grupe de ingrediente funcționale:
Amestecul este extrudat, răcit și măcinat în particule fine, măsurate de obicei în zeci de micrometri, astfel încât curge ca făina, dar poate fi pulverizat printr-un pistol aproape ca un lichid.
Formulele termorigide – poliester, epoxi, hibrid epoxi-poliester, poliuretan – domină finisarea industrială. În timpul coacerii, rășina și agentul curativ reacționează într-o rețea moleculară care nu poate fi topită din nou. Această ireversibilitate este ceea ce conferă pieselor acoperite cu pulbere rezistența la substanțe chimice, căldură și impact.
Pulberi termoplastice – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Indiferent dacă cabina este operată manual sau complet automatizat și dacă piesa este un suport mic sau o turnare de două tone, fiecare lucrare de vopsire cu pulbere trece prin aceleași trei etape: pregătirea suprafeței, aplicarea pulberii încărcate, întărirea filmului.
Pulberea aderă prin contact direct și forță electrostatică, astfel încât orice rămas pe metal – ulei de prelucrare, rugină, sol, umiditate – devine un strat slab prins sub finisaj. Pregătirea slabă apare rar la stand; apare luni mai târziu sub formă de exfoliere, bășici sau coroziune sub o peliculă cu aspect perfect.
Pregătirea combină de obicei degresarea alcalină sau o spălare de conversie de tip fosfat pentru a îndepărta uleiurile cu abraziv sau sablare pentru a îndepărta rugina și depunerile de pe piese turnate și sudate. Pentru piese turnate grele și oțel structural, sablare nu este opțională - este pasul de care depinde întregul finisaj.
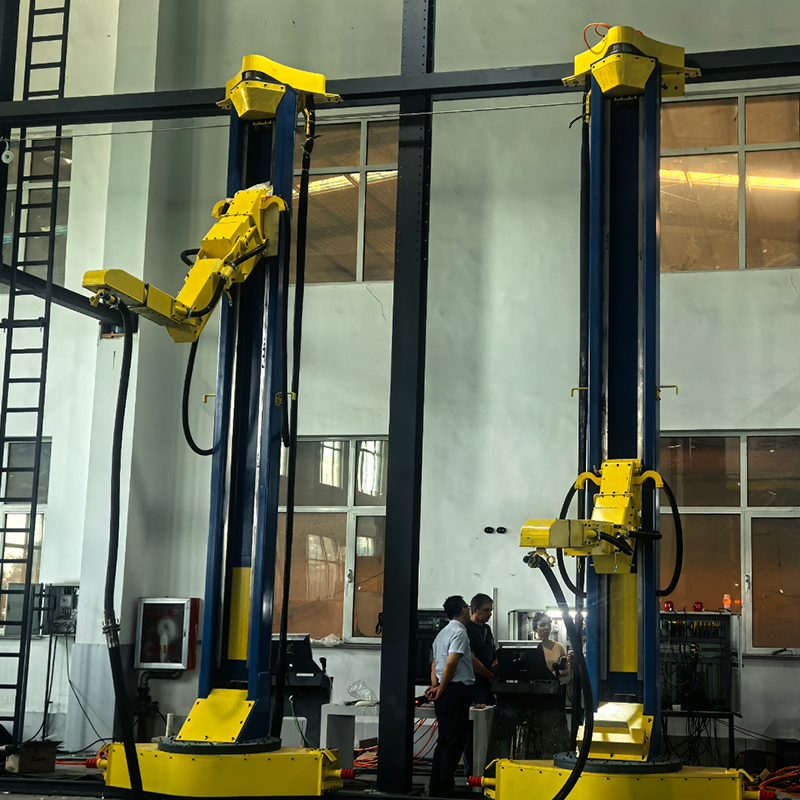 Camera de șlefuit și mașină automată de sablare pentru pregătirea suprafețelor Înainte ca pulberea să fie pulverizată, piese turnate grele și oțel structural necesită sablare pentru a îndepărta rugina, calcarul și straturile vechi, astfel încât finisajul să poată adera. Acest echipament oferă sablare închisă, automată, cu îndepărtarea prafului, făcându-l un pas cheie de pretratare care merită revizuit. Vizualizare produs →
În interiorul cabinei, pulberea este extrasă dintr-un buncăr de fluidizare - un recipient care menține pulberea suspendată în aer care barbote ușor, astfel încât să se deplaseze prin furtunuri ca un fluid - și livrat la pistolul de pulverizare. În cea mai comună configurație, încărcarea corona, un electrod de înaltă tensiune la vârful pistolului, care funcționează de obicei la zeci de kilovolți , ionizează aerul din jur și transferă sarcina negativă particulelor pe măsură ce acestea părăsesc pistolul. Partea legată la pământ trage norul încărcat spre sine, iar particulele țin acea încărcătură suficient de mult pentru a rămâne atașate prin manipulare și transport la cuptor.
Două efecte fac metoda remarcabil de eficientă. Înconjurător înseamnă că particulele încărcate urmează câmpul electric pe margini, laturi și chiar pe spatele piesei. Construcție autolimitată înseamnă că, pe măsură ce stratul încărcat crește, acesta începe să respingă pulberea care vine, menținând grosimea filmului destul de uniformă - de obicei, aproximativ 50 până la 100 micrometri (2 până la 4 mils) într-o singură trecere, o vopsea lichidă de construcție ar avea nevoie de mai multe straturi pentru a se potrivi.
Două variații contează în producție. Pistoalele Tribo încarcă pulberea prin frecare, mai degrabă decât prin tensiune înaltă și ajung în adâncituri adânci unde câmpurile corona se luptă, în timp ce scufundarea în pat fluidizat formează straturi funcționale foarte groase pe părți precum corpurile supapelor.
Aplicarea pune doar pulbere pe piesă; cuptorul îl face un înveliș. Cele mai multe pulberi termosecuri se întăresc odată ce metalul însuși ajunge aproximativ 160 până la 200 °C (aproximativ 320 până la 390 °F) si mentine acea temperatura pt 10 până la 20 de minute , cu valorile exacte stabilite de fișa tehnică a producătorului de pulbere. Pe măsură ce piesa se încălzește, trei lucruri se întâmplă în succesiune:
Controlul întăririi trebuie măsurat la metal, nu doar în aerul cuptorului. O peliculă subîntărită devine cretă și plictisitoare și nu trece la testarea chimică; unul prea copt îngălbenește și devine casant. Pentru substraturi sensibile la căldură, cum ar fi plăcile fibroase de densitate medie, pulberile la temperatură joasă și care se întăresc UV se topesc ușor și se întăresc în câteva secunde sub lămpile cu ultraviolete.
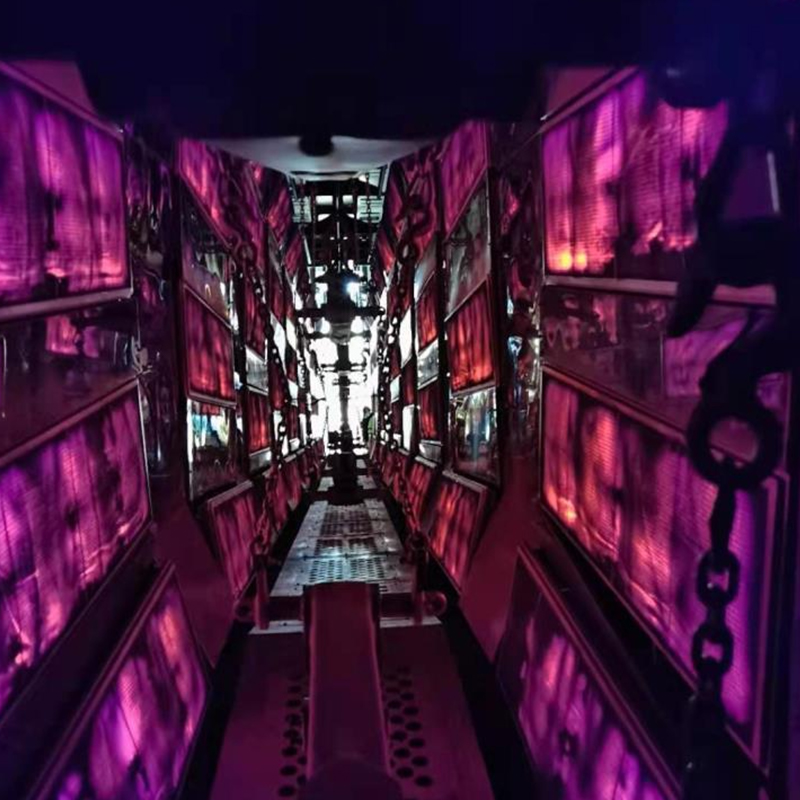 Cameră de uscare industrială pentru întărirea și deshidratarea pulberii Calitatea întăririi determină dacă o peliculă de acoperire cu pulbere este durabilă sau cretă și fragilă. Această cameră de uscare oferă circulație uniformă a aerului cald, control precis al temperaturii și moduri de încălzire personalizabile, ajutând cumpărătorii să obțină finisaje consistente, complet întărite. Vizualizare produs →
Întregul proces se bazează pe o singură regulă fizică: sarcini opuse se atrag . În practică, două detalii decid dacă finisajul iese uniform.
Piesa trebuie să fie legată cu adevărat la pământ prin cârlige și umerase curate. Reziduul de pulbere copt izolează cârligul, slăbește atracția și produce pelicule subțiri, neregulate, împreună cu pulverizarea excesivă irosită - motiv pentru care magazinele disciplinate ard sau înlocuiesc cârligele la un program fix.
Colțurile adânci, canalele și adânciturile se protejează de câmpul electric, astfel încât pulberea încărcată tinde să evite exact zonele care au nevoie de cea mai mare protecție. Proiectanții de linii răspund cu plasarea atentă a pistolului, pistoalele automate alternative, tensiunea redusă în apropierea adânciturii sau pistoalele tribo pe geometrie complexă.
Vopseaua pudră și lichidă pot arăta ambele bine în prima zi; diferențele apar în ceea ce privește costul, conformitatea și durabilitatea:
| Aspect | Acoperire cu pulbere | Vopsea lichidă |
|---|---|---|
| Transportator | Pulbere uscată, fără solvenți | Pe bază de solvent sau apă |
| Emisii de COV | In esenta nici unul | Semnificativ pentru tipurile pe bază de solvenți |
| Pulverizare excesivă | Colectat și reutilizat cu un sistem de recuperare | Pierdut; are nevoie de evacuare filtrată |
| Film per aplicație | O singură trecere groasă, de obicei 50–100 µm | subțire; mai multe straturi pentru o construcție egală |
| întărire | Întărire în cuptor, reticulare chimică | Uscarea sau coacerea la aer, evaporarea solventului |
| Cel mai potrivit pentru | Piese conductoare care tolerează temperaturile de coacere | Gamă largă, inclusiv articole sensibile la căldură |
Pentru o fabrică care cântărește conformitatea cu COV, deșeurile de materiale și debitul, acele rânduri de obicei soluționează argumentul în favoarea pulberii.
La volumul de producție, acoperirea cu pulbere este mai puțin o singură mașină decât un lanț echilibrat de echipamente care se deplasează la viteza transportorului. O linie industrială completă include de obicei:
Fiecare etapă le constrânge pe celelalte: timpul de staţionare a cuptorului depinde de viteza transportorului, fluxul de aer al cabinei depinde de proiectarea de recuperare, iar dispunerea cârligului pe transportor afectează atât împământarea, cât şi uniformitatea filmului. Prin urmare, cumpărătorii cu experiență încep de la piesă, debitul și specificațiile de finisare, apoi lucrează înapoi la echipament. Pentru o defalcare stație cu stație, vezi ce echipamente include de fapt o linie de producție de acoperire .
 Acoperire cu pulbere Line for Metal Workpiece Finishing Deoarece locuința cuptorului, fluxul de aer al cabinei și designul transportorului interacționează, mulți cumpărători preferă o soluție completă integrată. Această linie automată de vopsire cu pulbere acoperă aplicarea și întărirea cu reciclare ridicată a pulberii, zero emisii de COV și opțiuni complete de personalizare. Vizualizare produs →
Orice parte conductoare electric care tolerează temperatura de întărire este un candidat, iar în fabricile reale lista este lungă:
Piesele turnate poroase merită o atenție specială: aerul și umiditatea captate provoacă găuri de degajare, cu excepția cazului în care piesele sunt pre-coapte sau pulberea conține aditivi de degazare, iar greutatea lor necesită agățare și transport robust. Al nostru soluții de acoperire de turnătorie și contragreutate arătați cum sunt proiectate sablare, agățare, pulverizare și întărire exact în jurul acestui tip de piese grele.
Majoritatea defectelor de finisare provin dintr-o cauză specifică, remediabilă:
Acoperirea cu pulbere funcționează deoarece îmbină un principiu fizic simplu cu o reacție chimică controlată sub căldură. Pregătirea, încărcarea și întărirea fiecare trebuie să fie corecte, deoarece nicio etapă nu poate compensa alta. Menținerea echilibrului echilibrat, schimb după schimb, este ceea ce este concepută pentru a face o linie de vopsire cu pulbere special concepută – și acesta este motivul pentru care fabricile care tratează linia ca un sistem, mai degrabă decât o colecție de mașini, sunt cele ale căror finisaje continuă să revină clienții.

Folosit pe scară largă în piese metalice, cum ar fi feronerie, piese auto, mașini de inginerie, mobilier metalic, capace pentru cămine de artă, facilități municipale și componente de precizie, potr...
See Details
Cabina de pulverizare pentru vehicule grele este un atelier profesional de vopsire la scară largă, special conceput pentru echipamente supradimensionate și grele. Cu circulație puternică a aerului,...
See Details
Ascensoarele cu platformă cu 3 axe oferă mișcare tridimensională a axelor X, Y și Z. Poziționare flexibilă, ridicare stabilă și operare precisă. Potrivit pentru operare în mai multe unghiuri și and...
See Details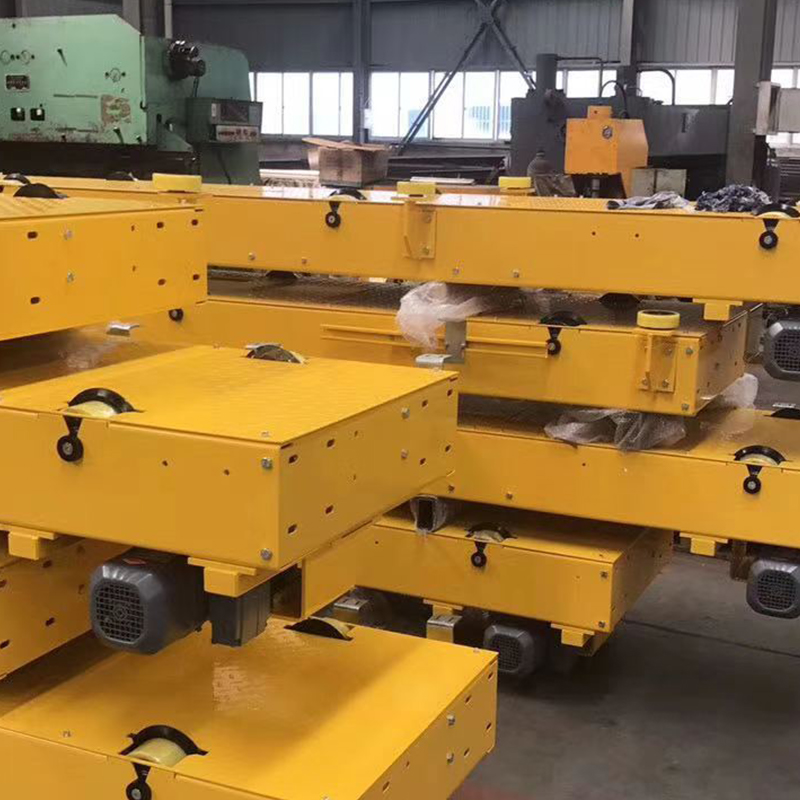
Platform Cart este un echipament de manipulare industrial practic și eficient, utilizat pe scară largă în fabrici, ateliere, depozite, centre logistice și alte locuri. Este compus dintr-o platformă...
See Details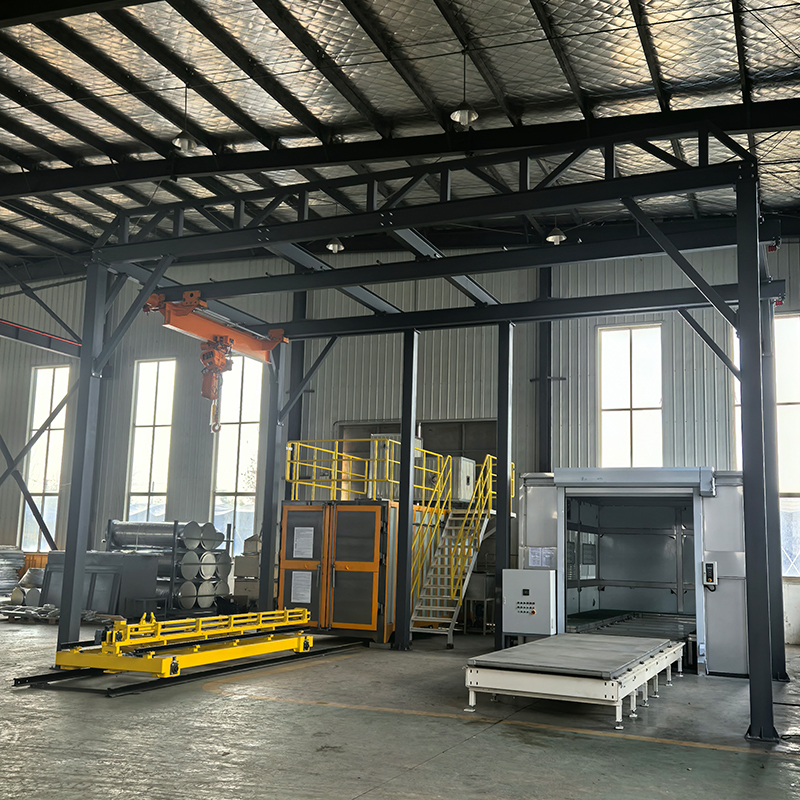
Cuptorul de piroliză și cabina de curățare sunt echipamente profesionale de tratare a suprafețelor de protecție a mediului. Cuptorul de piroliză adoptă tehnologia de cracare la temperatură înaltă p...
See Details
Linie profesională de acoperire prin electroforeză special concepută pentru vehicule electrice (EV), aplicabilă diferitelor tipuri de vehicule electrice (EV pentru pasageri, vehicul electric comerc...
See DetailsConstruiește-ți sistemul de acoperire industrial personalizat
Trimiteți-ne informațiile despre piesa de prelucrat, capacitatea de producție, procesul de acoperire, aspectul atelierului și cerințele de mediu. Yueze va ajuta la evaluarea proiectului dumneavoastră și la dezvoltarea unei soluții adecvate de acoperire, transport, uscare și tratare a mediului.
Meniul principal
Produse
Contactați-ne
Adresa companiei:
Nr. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, provincia Jiangsu
Trimite-ne un mesaj chiar acum!

Urmărește-ne: