
Linie profesională de vopsire special concepută pentru fabricarea și recondiționarea caroseriei cisternei de cereale, aplicabilă diferitelor tipuri de camion cisternă pentru cereale (cisternă pentr...
See Details
Yueze Environmental Protection oferă soluții unice de tratare a suprafețelor industriale, cu tehnologie profesională și măiestrie fină.
 Obțineți întrebări
2026-08-14
Majoritatea vopselelor cu pulbere se întăresc între 160 și 210 de grade Celsius , cu marea majoritate a pulberilor standard de poliester termorigide și epoxidice care se întăresc la 180 până la 200 de grade Celsius timp de 10 până la 20 de minute, odată ce piesa în sine atinge această temperatură. Formulările de pudră cu întărire scăzută pot termina până la 120 până la 150 de grade Celsius, ceea ce contează atunci când substraturi sensibile la căldură, cum ar fi MDF, materiale plastice sau aluminiu subțire, trec printr-o linie de acoperire cu pulbere. Numărul care determină de fapt o întărire bună nu este punctul de referință al cuptorului, este temperatura metalului piesei, deoarece cuptoarele sunt setate mai sus decât temperatura țintă de întărire pentru a lua în considerare timpul de încălzire și masa părții.
Acoperirea cu pulbere este aplicată ca o pulbere uscată, încărcată electrostatic și devine un film dur și continuu numai după ce este încălzit. În interiorul cuptorului de întărire a unei linii de acoperire cu pulbere, pulberea se topește mai întâi și curge într-un strat neted, apoi se leagă chimic pentru a forma stratul durabil final. Dacă temperatura este prea scăzută sau timpul de păstrare prea scurt, filmul nu se încrucișează niciodată complet, lăsând o suprafață moale, cretă sau ușor de zgâriat, chiar dacă piesa pare acoperită când iese din cuptor.
Fiecare producător de pulbere publică un program de întărire sub formă de pereche de numere, o temperatură și un timp, de exemplu 200 de grade Celsius timp de 10 minute măsurate la suprafața metalului. Ambele numere sunt legate împreună și unul nu poate fi judecat fără celălalt. O parte care atinge doar 180 de grade Celsius se poate întări în continuare corespunzător dacă este ținută acolo pentru o perioadă mai lungă de timp, motiv pentru care lungimea cuptorului și viteza transportorului pe o linie de acoperire cu pulbere sunt calculate în jurul masei părții, nu doar în jurul temperaturii țintă.
Cerințele de întărire variază în funcție de chimie, iar alegerea pulberii potrivite pentru aplicare se reduce adesea la potrivirea temperaturii de întărire la substrat și capacitatea liniei de producție.
| Chimia pulberilor | Temp. de întărire tipică | Timp de ședere tipic |
|---|---|---|
| Poliester TGIC standard | 180 până la 200 de grade Celsius | 10 până la 15 minute |
| Pulbere epoxidica | 160 până la 190 de grade Celsius | 10 până la 20 de minute |
| Epoxid Poliester Hibrid | 170 până la 190 de grade Celsius | 10 până la 15 minute |
| Poliester Low Cure | 120 până la 150 de grade Celsius | 15 până la 25 de minute |
Răspunsul corect la ce temperatură aveți nevoie pentru acoperirea cu pulbere depinde întotdeauna de din ce este făcută piesa, nu doar de ce pulbere este în buncăr. Executarea unui substrat peste limita sa de siguranță poate deforma, decolora sau slăbi materialul chiar dacă acoperirea în sine se întărește perfect.
Cuptorul de întărire este cea mai importantă stație de pe linia de acoperire cu pulbere pentru atingerea constantă a temperaturii corecte. Un cuptor care este setat prea fierbinte la început și prea rece la sfârșitul traseului transportor produce rezultate de întărire inconsecvente într-un lot, chiar și atunci când fiecare parte a primit aceeași pulbere nominală și aceeași punct de referință.
Multe cuptoare industriale pe un modern linie de vopsire cu pulbere utilizați mai multe zone de încălzire, astfel încât temperatura aerului să poată crește treptat, în loc să aruncați imediat piesa cu căldură completă, ceea ce reduce riscul de jupuire a suprafeței înainte ca miezul piesei să atingă temperatura.
Distribuția uniformă a fluxului de aer în camera cuptorului previne punctele reci, iar supraîncărcarea unei linii de acoperire cu pulbere cu prea multe piese atârnate prea aproape blochează circulația aerului și creează secțiuni subîntărite pe partea umbrită a pieselor.
Viteza transportorului pe o linie de acoperire cu pulbere este setată pe baza masei părții și a lungimii cuptorului, astfel încât fiecare parte să petreacă suficient timp la temperatură pentru a finaliza reacția de reticulare, nu doar suficient timp pentru a trece prin cuptor.
| Problem | Cauză legată de temperatură |
|---|---|
| Înveliș cretos sau moale | Subîntărire din cauza temperaturii insuficiente a metalului sau a timpului de păstrare |
| Îngălbenire sau decolorare | Supraîncărcare din cauza temperaturii excesive a cuptorului sau a duratei de timp prelungite |
| Găuri sau bule de suprafață | Creștere rapidă a căldurii care provoacă degajarea de gaz înainte de fixarea filmului |
| Luciu inegal pe un lot | Temperatura inconsecventă a zonei cuptorului sau fluxul de aer blocat |
Ghicirea punctelor de referință ale cuptorului este cel mai frecvent motiv a linie de vopsire cu pulbere produce rezultate inconsecvente, astfel încât cele mai multe programe de calitate verifică temperatura reală a pieselor, mai degrabă decât să aibă încredere doar în afișarea cuptorului.
Piesele standard din aluminiu se întăresc bine la intervalul normal de 180 până la 200 de grade Celsius, dar extrudările subțiri beneficiază uneori de un punct de setare al cuptorului ușor mai scăzut asociat cu o durată mai lungă pentru a evita deformarea căldurii.
Da, formulările de pudră cu întărire scăzută sunt concepute pentru a lega complet la 120 până la 150 de grade Celsius, care este alegerea standard pentru lemn, plastic și alte substraturi sensibile la căldură rulate pe o linie de acoperire cu pulbere.
Pulberea se va topi și curge, dar nu se va lega complet, lăsând o acoperire care pare terminată, dar nu reușește testul de aderență, duritate și rezistență chimică.
Cele mai multe pulberi standard au nevoie de 10 până la 20 de minute odată ce piesa de metal în sine atinge temperatura țintă, iar cifra exactă este întotdeauna listată pe fișa tehnică a producătorului de pulbere.
Grosimea piesei modifică cât de mult este nevoie pentru a atinge temperatura țintă, mai degrabă decât temperatura țintă în sine, astfel încât piesele mai grele necesită o durată mai lungă a cuptorului sau o viteză mai mică a transportorului pe linia de acoperire cu pulbere pentru a ajunge la uscare completă.

Linie profesională de vopsire special concepută pentru fabricarea și recondiționarea caroseriei cisternei de cereale, aplicabilă diferitelor tipuri de camion cisternă pentru cereale (cisternă pentr...
See Details
Linie profesională de acoperire prin electroforeză special concepută pentru vehicule electrice (EV), aplicabilă diferitelor tipuri de vehicule electrice (EV pentru pasageri, vehicul electric comerc...
See Details
Cabina de pulverizare pentru vehicule grele este un atelier profesional de vopsire la scară largă, special conceput pentru echipamente supradimensionate și grele. Cu circulație puternică a aerului,...
See Details
Folosit pe scară largă în piese metalice, cum ar fi feronerie, piese auto, mașini de inginerie, mobilier metalic, capace pentru cămine de artă, facilități municipale și componente de precizie, potr...
See Details
Filtrul de aer de înaltă eficiență Bumbacul este o componentă de bază pentru purificarea aerului, realizat în principal din materiale din fibre de înaltă calitate. Are pori de filtru fini și denși,...
See Details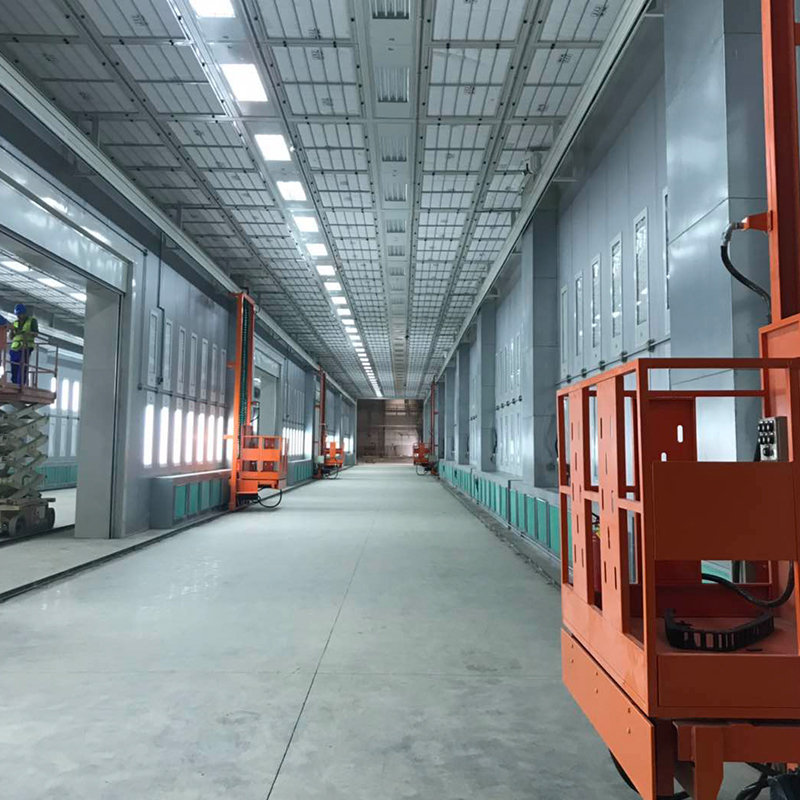
Linie de întreținere profesională special concepută pentru vagoane și autocisterne, aplicabilă diverselor tipuri de vagoane și autocisterne (vagon cu feroviar, vagon telegondolă, vagon plat, petrol...
See DetailsConstruiește-ți sistemul de acoperire industrial personalizat
Trimiteți-ne informațiile despre piesa de prelucrat, capacitatea de producție, procesul de acoperire, aspectul atelierului și cerințele de mediu. Yueze va ajuta la evaluarea proiectului dumneavoastră și la dezvoltarea unei soluții adecvate de acoperire, transport, uscare și tratare a mediului.
Meniul principal
Produse
Contactați-ne
Adresa companiei:
Nr. 12, Park Avenue, Shanggang Industrial Park, Jianhu, Yancheng City, provincia Jiangsu
Trimite-ne un mesaj chiar acum!

Urmărește-ne: